

Zīmēšanas mašīna
Kāpēc izvēlēties mūs?
01/
Bagātīga pieredze
Yantai Haige Machine Tools Co.,Ltd. tika uzcelta 1999. gadā, kas galvenokārt ražo sērijas WXC bezcentra virpas (stieņu pīlinga mašīnu). Pamatojoties uz vairāk nekā desmit gadu ražošanas un projektēšanas pieredzi, mūsu mašīna ir eksportēta uz Krieviju, Vjetnamu, Indiju, Koreju un citām valstīm un reģioniem.
02/
Plašs pielietojumu klāsts
Mūsu mašīnas tiek plaši izmantotas pielietojuma jomās: spilgts tērauds; hidraulika; mehāniskā apstrāde; automašīnu daļas; atsperes; stiprinājumi; gultņi; krāsainie metāli, piemēram, varš, titāns, magnijs, alumīnijs utt.
03/
Uzticama produktu kvalitāte
Mēs vienmēr uzskatām, ka visi mūsu uzņēmuma panākumi ir tieši saistīti ar mūsu piedāvāto produktu kvalitāti. Tie atbilst visaugstākajām kvalitātes prasībām, kas noteiktas ISO9001, ISO14000:14001 SGS vadlīnijās un mūsu stingrajā kvalitātes kontroles sistēmā.
04/
Nepārtraukta inovācija
Mēs esam pastāvīgi atjauninājuši produktu dizainu un ražošanas procesu un ieviesuši progresīvas apstrādes iekārtas, kas var daudz labāk pielāgoties galalietotāja pieredzei un vienlaikus saglabāt augstu ražošanas jaudu.
Kas ir zīmēšanas mašīna?
Stiepļu vilkšanas mašīna ir daudzpusīgs un būtisks instruments, ko izmanto apstrādes rūpniecībā precīzu metāla detaļu ražošanai. Tas darbojas, izstiepjot vai saplacinot metāla stiepli vēlamajā šķērsgriezuma formā, izmantojot mehānisku spēku.
-
![Divkāršās ķēdes nepārtrauktās zīmēšanas mašīna]() Divkāršās ķēdes nepārtrauktās zīmēšanas mašīnaDivkāršās ķēdes nepārtrauktā zīmēšanas mašīna tiek izmantota liektu un velkamu krāsaino un melno metālu locīšanai un vilkšanai, lai izlīdzinātu, mērogotu un slīpētu metālus. Var tikt ražoti...Vairāk
-
![HGLBJZ-15 nepārtrauktas zīmēšanas vienības ražošanas līnija]() HGLBJZ-15 nepārtrauktas zīmēšanas vienības ražošanas līnijaLBJZ-15A zīmēšanas mašīna var uzzīmēt spoli, lai sasniegtu noteikto prasību ar vienu piegājienu, un ar precīzu ģeometriju, labu virsmas nelīdzenumu, augstu izmēru precizitāti, augstāku ražošanu un...Vairāk
-
![LZ11\/560 taisnas barošanas stieples zīmēšanas mašīnas komplekts, efektīvs nerūsējošā tērauda stieples zīmējums]() LZ11\/560 taisnas barošanas stieples zīmēšanas mašīnas ko...Augsta oglekļa tērauda taisna stiepļu zīmēšanas mašīna Galvenais tehniskais parametrsVairāk
-
![Ldd -800 apgriezta stiepļu zīmēšanas mašīna, efektīva daudzmateriālu vadu zīmēšana]()
-
![LZ3\/560 Rentabla stiepļu zīmēšanas līnija, ātra piegāde 30 dienu laikā]()
-
![Augstas precizitātes HGLBJZ-10 nepārtrauktas rasēšanas vienības ražošanas līnija]() Augstas precizitātes HGLBJZ-10 nepārtrauktas rasēšanas vi...HGLBJZ-10T zīmēšanas iekārta var novilkt spoli, lai ar vienu piegājienu sasniegtu noteikto prasību, un ar priekšrocībām ir precīza ģeometrija, labs virsmas raupjums, augsta izmēra precizitāte,...Vairāk
-
![Augsts precison hGLBJZ-8 nepārtrauktas zīmēšanas vienības ražošanas līnija]() Augsts precison hGLBJZ-8 nepārtrauktas zīmēšanas vienības...LBJZ-15A zīmēšanas mašīna var uzzīmēt spoli, lai sasniegtu noteikto prasību ar vienu piegājienu, un ar precīzu ģeometriju, labu virsmas nelīdzenumu, augstu izmēru precizitāti, augstāku ražošanu un...Vairāk
-
![HGLBJZ-6 nepārtrauktas rasēšanas vienības ražošanas līnija]() HGLBJZ-6 nepārtrauktas rasēšanas vienības ražošanas līnijaLBJZ-15A zīmēšanas iekārta var vilkt spoli, lai ar vienu piegājienu sasniegtu noteikto prasību, un ar priekšrocībām ir precīza ģeometrija, labs virsmas raupjums, augsta izmēru precizitāte,...Vairāk
-
![Bright Bar Fine kalendāra aparāta iztaisnošanas mašīna]() Bright Bar Fine kalendāra aparāta iztaisnošanas mašīnaKombinētā zīmēšanas mašīna ir augstas precizitātes, augstas efektivitātes, stabilas veiktspējas metāla stieņu cauruļu profesionāla apstrādes iekārta. Vienreiz tas velk stiepļu...Vairāk
-
![Tērauda stiepļu stieņu kombinētā rasēšanas mašīna]() Tērauda stiepļu stieņu kombinētā rasēšanas mašīnaKombinētā rasēšanas mašīna ir augstas precizitātes, augstas efektivitātes, stabila metāllūžņu profesionālās apstrādes iekārtas. Tas vienreiz stiepjas stieples stieņus un veido...Vairāk
-
![Tērauda cauruļu zīmēšanas mašīna]() Tērauda cauruļu zīmēšanas mašīnaZīmēšanas procesa izvilkšana → iepriekš izlīdzināšana → zīmēšana → precizitāte iztaisnošana → bīdes → pulēšana → gatavo izstrādājumu savācējs Mašīnām ir divu veidu konstrukcija: 1) manuāla...Vairāk
-
![Spole Zīmēšanas mašīna]() Spole Zīmēšanas mašīnaVertikālā iztaisnošanas iekārta var iztaisnot un kalandrēt tajā pašā laikā, kas sastāv no pamatnes, vertikālas kolonnas, spiediena mehānisma, kustīgās gaismas, stiprinājuma struktūras,...Vairāk


Zīmēšanas mašīnas priekšrocības
Paaugstināta stiepes izturība
Stiepļu vilkšanas mašīnas ir būtisks instruments stiepļu ražotājiem, jo tās uzlabo stiepļu stiepes izturību. Šīs iekārtas to panāk, samazinot stieples šķērsgriezuma laukumu, tādējādi iegūstot izturīgāku un izturīgāku galaproduktu. Pakļaujot stiepli kontrolētai deformācijai caur presformu līniju, iekārta pakāpeniski samazina tā diametru, vienlaikus palielinot stiprību. Šo iekārtu jauda ir uzlabota, pateicoties invertoru izmantošanai.
Uzlabota virsmas apdare
Viena no būtiskajām stiepļu vilkšanas iekārtu priekšrocībām ir to spēja uzlabot vadu virsmas apdari un izvadi. Ražošanas procesā uz stieples virsmas var uzkrāties tādi piemaisījumi kā netīrumi, rūsa vai katlakmens, kas ietekmē tā izskatu, veiktspēju un uzticamību. Tomēr, izlaižot cauri stiepļu vilkšanas iekārtai, šie piemaisījumi tiek efektīvi noņemti, kā rezultātā tiek iegūti gludāki un tīrāki vadi ar uzlabotu estētisko pievilcību un atvienošanu no jebkādiem piesārņotājiem.
Pielāgojams stieples diametrs
Vadu ražotāji bieži saskaras ar dažādām prasībām dažādiem lietojumiem. Šeit stiepļu vilkšanas mašīnas, kas aprīkotas ar invertora tehnoloģiju, izrādās nenovērtējamas, jo tās ļauj viegli pielāgot stieples diametru atbilstoši īpašām vajadzībām. Lai sasniegtu vēlamo rezultātu, ražotāji var vienkārši pielāgot dažādus iekārtas parametrus, piemēram, izejas un atvienošanas iestatījumus. Neatkarīgi no tā, vai tiek ražoti tievi vadi smalkai elektronikai vai biezi kabeļi rūpnieciskiem lietojumiem, šīs iekārtas piedāvā elastību un daudzpusību produkta detaļu pielāgošanā.
Paaugstināta produktivitāte
Mūsdienu straujajā pasaulē efektivitāte un produktivitāte ir vissvarīgākie jebkurā ražošanas procesā. Stiepļu vilkšanas mašīnas ievērojami palielina produktivitāti, automatizējot to, kas kādreiz bija darbietilpīgs uzdevums. Izmantojot šīs iekārtas, kas automātiski apstrādā lielāko daļu stiepļu ražošanas aspektu, ražotāji var sasniegt augstākus ražošanas apjomus, vienlaikus samazinot cilvēku kļūdas un nogurumu. Izlaides rezultāts ir efektīvāka darbība, kas efektīvi apmierina tirgus pieprasījumu. Šīs pūles ir iespējamas, izmantojot invertoru, kas nodrošina vienmērīgu darbību un novērš atvienošanu.
Zīmēšanas mašīnu veidi


Viena bloka stiepļu vilkšanas mašīna
Viena bloka stiepļu vilkšanas iekārta ir lieliski piemērota maza mēroga operācijām, kurām ir ierobežotas vietas prasības. Šī kompaktā iekārta, kas aprīkota ar invertoru, efektīvi velk vadus ar vienu matricu. Tā ir lieliska izvēle uzņēmumiem, kuriem nepieciešams ražot vadus mazākos daudzumos vai kuriem ir ierobežota platība. Viena bloka stiepļu vilkšanas iekārta piedāvā ērtības un vieglu lietošanu, padarot to ideāli piemērotu iesācējiem vai tiem, kas tikai sāk savu stiepļu ražošanas ceļu.
Vairāku bloku stiepļu vilkšanas mašīna
Liela apjoma ražošanai un daudzpusībai, vairāku bloku stiepļu vilkšanas iekārta ir piemērota uzņēmumiem. Šāda veida mašīnām ir vairākas presformas, kas ļauj ražotājiem vienlaikus ražot dažāda izmēra vadus. Ar savu spēju apstrādāt dažādu diametru stieples, vairāku bloku stiepļu vilkšanas iekārta nodrošina efektīvu masveida ražošanu, vienlaikus saglabājot nemainīgu kvalitāti.
Ūdens tvertnes tipa stiepļu vilkšanas mašīna
Ūdens tvertnes tipa mašīna izmanto ūdens dzesēšanas mehānismus, lai novērstu pārkaršanu stieples vilkšanas procesā. Tas nodrošina, ka vadi saglabā savu integritāti un kvalitāti visā ražošanas procesā. Efektīvi kontrolējot temperatūru ar invertoru, šāda veida mašīna samazina visus iespējamos bojājumus vai deformācijas, ko izraisa pārmērīgs karstums.
Smalkas stieples vilkšanas mašīna
Lai veiktu precīzu darbu pie trausliem vadiem, ieguldot smalkas stieples vilkšanas mašīnā, var ievērojami uzlabot jūsu produktivitāti un produkta kvalitāti. Šī specializētā iekārta ir īpaši izstrādāta 0,5 mm vadiem un nodrošina precizitāti, vienlaikus saglabājot nemainīgu kvalitāti visā ražošanas līnijā.
Darbības, kas saistītas ar stiepļu vilkšanas mašīnu
Stieples sagatavošana:Pirmais solis stiepļu vilkšanas mašīnas izmantošanā ir stieples sagatavošana, noņemot visas šķautnes, saliekumus vai nepilnības. To veic, izmantojot stiepļu suku vai citus piemērotus instrumentus, lai nodrošinātu, ka vads ir taisns un bez defektiem pirms ievadīšanas mašīnā.
Stieples padeve:Pēc tam vads tiek ievadīts mašīnā caur tekni vai piltuvi. Padeves mehānisms atšķiras atkarībā no izmantotās mašīnas veida, bet lielākā daļa ietver skrūves vai zobratu sistēmas izmantošanu, lai kontrolētu stieples ātrumu un virzienu, kad tas pārvietojas pa iekārtu.
Rullīšu montāža:Kad vads ir ievadīts mašīnā, tas iziet cauri veltņu komplektam, kas to virza pa ceļu. Rullīši ir dažādu formu un izmēru, atkarībā no vēlamās gatavās daļas šķērsgriezuma formas. Piemēram, ja vēlaties izgatavot plakanu metāla loksni, izmantojiet rullīšus ar lielāku diametru, lai nodrošinātu lielāku virsmas laukumu un samazinātu biezumu. Ja vēlaties izgatavot apaļu vai ovālu daļu, izmantojiet mazāka diametra rullīšus, lai izveidotu vēlamo formu.
Spriegošana:Kad stieple iet cauri rullīšiem, mašīnai uzstādītie spriegotāji to pievelk ciešāk un pagarina. Tas palīdz uzturēt nemainīgu spriegojumu visā stieples garumā, kas ir ļoti svarīgi precīzu un konsekventu rezultātu sasniegšanai.
Griešana:Kad ir sasniegta vēlamā šķērsgriezuma forma, stiepli nogriež, izmantojot specializētus griezējinstrumentus, piemēram, šķēres vai nažus. Šie instrumenti ir uzstādīti uz rotējošām asīm, kas ļauj tiem pārvietoties visā stieples garumā, veicot precīzus griezumus pēc vajadzības.
Dzesēšana un apdare:Pēc griešanas gatavā daļa parasti tiek atdzesēta, lai novērstu visus atlikušos spriegumus vai deformācijas, ko izraisa karstums griešanas laikā. Tam seko visas nepieciešamās apdares darbības, piemēram, slīpēšana, pulēšana vai krāsošana, lai sagatavotu daļu turpmākai apstrādei vai montāžai.
Stiepļu vilkšanas mašīnu uzstādīšana un enerģijas taupīšana
Stiepļu vilkšanas mašīnas uzstādīšanas pamatam jābūt ļoti stabilam, lai izvairītos no vibrācijas. Uzstādīšanas laikā ir jāveic atkļūdošana, lai stieples stiepes ass būtu simetriska pret matricas cauruma centra līniju, lai stieples un stieples vilkšanas matricas spriedze darbotos vienmērīgi.
Procesa laikā ir jāizvairās no biežas iedarbināšanas un apturēšanas, jo stiepes spriedzes radītā berze vilkšanas sākumā ir daudz lielāka nekā berze normālas vilkšanas laikā, kas neizbēgami palielinās veidnes nodilumu.
Stieples, ko izmanto stiepļu vilkšanas mašīnas vilkšanai, iepriekšējai apstrādei, virsmas pirmapstrādei un termiskai apstrādei.
Vadi, kas ir netīri uz virsmas un uz kuriem ir pielipuši daudz netīrumu, pirms vilkšanas ir jānotīra un jāizžāvē, kas radīs lielākus virsmas bojājumus.
Stieples ar vairākām oksīda skalām pirms vilkšanas ir jāatšķaida ar skābi un jāizžāvē.
Vadiem, kuru virsma ir nolobījusies, bedrītes, smaga āda utt., stiepļu vilkšanas iekārta pirms vilkšanas ir jānopulē ar pulēšanas mašīnu. Termiskā apstrāde: vadiem ar pārmērīgu cietību vai nevienmērīgu cietību tie vispirms ir jāatlaidina. Vai arī rūdījums, lai samazinātu stieples cietību un saglabātu labu cietības viendabīgumu pirms vilkšanas.
Stiepļu vilkšanas mašīnas enerģijas pārveidošanas procesā var viegli radīt atklātu liesmu, augstu temperatūru, izplūdes gāzes un citu piesārņojumu, kā arī var viegli izraisīt drošības ražošanas negadījumus. Tajā pašā laikā tiem ir trūkumi, piemēram, liels enerģijas patēriņš un zema efektivitāte.
Runājot par zaudējumiem, ja ogļu sildīšanas temperatūra nav pietiekami augsta un to nevar vienmērīgi uzsildīt, skrūve viegli deformēsies, plastmasa izkusīs un kļūs nekonsekventa, kā arī materiāls tiks izvadīts nevienmērīgi, kā rezultātā ievērojams ražoto produktu spīduma un krāsu efekta samazinājums nevienmērīgas sildīšanas dēļ. , kvalitāti nevar garantēt.
Stiepļu vilkšanas mašīnas augstas efektivitātes un enerģiju taupošā elektromagnētiskās indukcijas sildīšanas ierīce izmanto elektromagnētiskās indukcijas principu, lai pārveidotu elektrisko enerģiju siltumenerģijā.
Līdzsvarotas apkures rezultātā skrūve nav viegli izliekta un deformēta, kas ne tikai ietaupa uzturēšanas izmaksas, bet arī uzlabo produkta kvalitāti, pateicoties vienmērīgai karsēšanai.
Vairāki dažādu veidu stiepļu vilkšanas procesi stiepļu vilkšanas mašīnām
Aukstā velmēšana
Šis process ietver metāla stieples izstiepšanu, kamēr tā joprojām ir karsta no velmētavas. Iegūtā šķērsgriezuma forma ir salīdzinoši mīksta, un to var viegli veidot ar rokām vai citiem formēšanas instrumentiem. Auksto velmēšanu parasti izmanto plānu lokšņu metāla izstrādājumu, piemēram, alumīnija folijas, ar varu pārklātu plākšņu un elektrisko vadu ražošanai.
Atkausēšana
Rūdīšana ir process, kas ietver metāla stieples uzsildīšanu līdz augstai temperatūrai un pēc tam to ātri atdzesē. Šis process liek metālam mīkstināt un kļūt kaļamākam, kas atvieglo tā formu un veidošanu. Atlaidināšanu parasti izmanto atsperu, stieņu un citu komponentu ražošanai, kam nepieciešama augsta izturība un elastība.
Rūdīšana
Cietināšana ir process, kas ietver metāla stieples karsēšanu līdz augstai temperatūrai, lai palielinātu tās izturību un stingrību. Šo procesu parasti izmanto tādu sastāvdaļu ražošanai, kurām nepieciešama augsta nodilumizturība un izturība, piemēram, gultņu sliedes un zobratu zobi.
Kāpēc stiepļu vilkšana samazina elastību?
Stiepļu vilkšana ir ražošanas process, kas ietver metāla stiepšanu un ievilkšanu stieples formā. Šo procesu parasti izmanto, lai ražotu precīzas detaļas, piemēram, elektriskos komponentus, mehāniskos komponentus un citus komponentus, kam nepieciešamas sarežģītas formas. Tomēr viens no stieples vilkšanas trūkumiem ir tas, ka tas var samazināt stiepjamā materiāla elastību.
Kaļamie materiāli ir tie, kuriem ir spēja plastiski deformēties, nelūstot, pakļaujot tiem spriegumiem. Šie materiāli ir būtiski lietojumos, kur nepieciešama izturība un elastība, piemēram, automobiļu komponentos, gaisa kuģu konstrukcijās un medicīniskajos implantos. Turpretim trausli materiāli ir tie, kas plīst, pakļaujot tiem spriedzi, piemēram, keramika, stikls un daži metālu veidi.
Stiepļu vilkšana samazina stiepjamā materiāla elastību, jo tā ievērojami samazina materiāla izturību un elastību. Kad metāls tiek ievilkts stieples formā, metāls tiek izstiepts līdz maksimālajai stiepes izturībai, pirms tas tiek nogriezts. Šis process novērš ievērojamu daļu no metāla stiprības un elastības, kas var izraisīt plaisāšanu vai citus bojājumus, ja materiāls tiek pakļauts spriedzei, ar kuru tas nav paredzēts.
Turklāt stieples vilkšanas process bieži ietver metāla karsēšanu līdz augstām temperatūrām, kas var vēl vairāk samazināt tā elastību. Siltuma dēļ metāls var kļūt trauslāks, padarot to jutīgāku pret plaisāšanu vai citiem bojājumiem. Tas ir tāpēc, ka karstums var izraisīt metāla kristāliskās struktūras defektus, padarot to vairāk pakļauti plaisāšanai stresa apstākļos.
Neskatoties uz šiem trūkumiem, stiepļu vilkšana joprojām ir populārs ražošanas process, jo tas piedāvā vairākas priekšrocības salīdzinājumā ar citām metāla detaļu formēšanas metodēm. Piemēram, stiepļu vilkšana ļauj precīzi kontrolēt gatavās daļas formu un izmēru, kas ir īpaši noderīgi lietojumos, kur precizitāte ir kritiska. Turklāt stiepļu vilkšanu var izmantot, lai ātri un efektīvi ražotu lielu daudzumu detaļu, padarot to par rentablu iespēju daudziem ražotājiem.
Kā sasniegt stiepļu vilkšanas mašīnas siltuma līdzsvaru?
Ja stiepļu vilkšanas ražošanā tiek izmantota stiepļu vilkšanas iekārta, svarīgs ir viens no faktoriem, kas var ietekmēt stieples galīgo kvalitāti. Šis faktors ir temperatūra. Turklāt kopumā, lai nodrošinātu zīmēšanas mašīnas kvalitāti, mums būs jāizvirza noteiktas prasības attiecībā uz tās siltuma bilanci. Tātad, kā jūs garantējat kopējo siltuma bilanci?
Ja mēs vēlamies šo problēmu atrisināt labi, mums tā ir jāapsver trīs dažādos veidos. Konkrēti, ja vēlaties pareizi uztvert stiepļu vilkšanas mašīnas aprīkojuma siltuma bilanci, mēs varam veikt tādus pasākumus kā: siltumizolācijas avots, pastāvīga temperatūras kontrole un dzesēšanas apstrāde. Izpratnes labad mēs tālāk apspriedīsim šos trīs aspektus.
Runājot par pirmo pasākumu, tā sauktais siltumizolācijas avots faktiski nozīmē, ka stiepļu vilkšanas mašīnas darbības laikā pievērsiet uzmanību dažādu sistēmu aizsardzībai. Piemēram, elektriskās vadības kārbai, statiskā un dinamiskā spiediena vārpstas hidrauliskajai stacijai un sieviešu skrūves atbalsta cilindra hidrauliskajam spiedienam jābūt Stacijām un tamlīdzīgiem elementiem, kas ir neatkarīgi izvietoti ārpus lieldatora, lai samazinātu iespējamo triecienu un labāk uzturētu siltumu. visas mašīnas līdzsvars.
Otro metodi sauc par termostata vadību, kas ir ideāls veids, kā nodrošināt termostata vadības kārbu dažādām stiepļu vilkšanas mašīnas daļām, lai tā varētu darboties tuvu nemainīgai temperatūrai.
Pēdējais pasākums ir dzesēšana. Šai saitei ir liela ietekme uz stieples kvalitāti. Ja vēlaties sasniegt visas iekārtas termisko līdzsvaru, mēs iesakām izmantot stiepļu vilkšanas mašīnu, lai vislabāk būtu izmantot dušas dzesēšanu, lai temperatūra būtu vienmērīgāka.
Iepriekš minētās trīs dažādās metodes var teikt, ka zināmā mērā var uzlabot stiepļu vilkšanas mašīnas ierīces siltuma bilanci, lai stiepļu vilkšanas mašīnas ierīce pamatā būtu temperatūras līdzsvara stāvoklī, tādā stāvoklī, spēt sasniegt ideālāku darba efektu, kas veicina vienmērīgu zīmēšanas darbu norisi.
Kā tiek garantēta stiepļu vilkšanas mašīnas darba efektivitāte?
Kas attiecas uz stiepļu vilkšanas mašīnu aprīkojumu, tās darbs galvenokārt ietver trīs aspektus. Acīmredzot šīm dažādajām ražošanas saitēm būs zināma ietekme uz tā ražošanas darbu. Viena no saitēm tiek saukta par izeju, kas ir svarīgāka, un tā bieži ietekmē visa stiepļu vilkšanas mašīnas ražošanas darba kvalitāti un ātrumu. Tālāk apskatīsim attiecīgo saturu.
Lai ikvienam būtu vieglāk saprast šo saturu, vispirms ir jāsaprot ierīces vadības sistēma. Faktiski stiepļu vilkšanas mašīnai, ja mums ir vēl vairāk jāuzlabo tās darba efektivitāte, mums ir jākontrolē tās ātrums. Tikai izpildot šādas prasības, varam nodrošināt ļoti precīzu un saprātīgu ātrumu savam ražošanas darbam, vienlaikus nodrošinot tā ražošanas kvalitāti.
Tas ir tāpēc, ka visā ražošanas procesā šī darbības prasību daļa ir salīdzinoši augsta un sarežģītāka. Tam nepieciešama ne tikai stiepļu vilkšanas iekārtas dažādu komponentu sadarbība, bet arī jānodrošina, lai dažādi izplūdes ātrumi būtu elastīgi regulējami. Tāpēc mēs esam izvēlējušies četrus servomotorus, ko vadīt vienlaikus, lai mēs varētu izpildīt apmaiņas prasības starp dažādiem datiem.
Tāpēc, veicot faktisko darbu, operatoriem mums ir jāpievērš uzmanība dažādām darba vajadzībām, kas jāizskata atsevišķi. Mums ir jāizvēlas piemērota stiepļu vilkšanas iekārta atbilstoši dažādām kontaktligzdas specifikācijām. Tikai tā mēs varam izpildīt ražošanas kvalitātes prasības, vienlaikus nodrošinot tās ātrumu. Pretējā gadījumā, ja izvēlētais aprīkojums nesakrīt, tas izraisīs nē. Nepieciešamas nepatikšanas.
No iepriekš minētā satura mēs varam redzēt, ka stiepļu vilkšanas mašīnu aprīkojums būtībā var apmierināt dažādu lietotāju vajadzības, taču lietotājam ir jāizvēlas atbilstošais aprīkojums atbilstoši viņa faktiskajai situācijai, lai nodrošinātu, ka ražošanas efektivitāte atbilst prasībām.
Kāpēc stiepļu vilkšanas mašīnas galvenā iekārta neieslēdzas un bieži atvienojas?
Kad lietotājs izmanto stiepļu vilkšanas mašīnu, bieži rodas dažas problēmas. Biežāk sastopamās problēmas ir tādas, ka nevar palaist ierīces resursdatoru un bieži notiek vadu pārrāvums. Tātad, pēc saskarsmes ar šādu problēmu, kā mēs varam to ātri atrisināt, lai zīmēšanas mašīnas aprīkojums varētu atgriezties normālā darba stāvoklī? Apskatīsim tālāk norādīto konkrēto saturu un ceram palīdzēt.
Vispirms analizēsim, kāpēc neizdevās iedarbināt stiepļu vilkšanas mašīnas iekārtu. Patiesībā šajā situācijā ir daudz faktoru. Pirmais iemesls ir tas, ka nav ieslēgts ierīces vadības barošanas slēdzis. Šajā laikā mums vajadzētu pagriezt vadības barošanas slēdzi stāvoklī ON.
Otrs iemesls var būt atvienošanas izslēgšanas problēma pēdējā ražošanas procesa laikā vai atiestatīšanas nespēja laikā pēc izslēgšanas, tad atiestatīšanu var atrisināt šajā laikā.
Trešais iemesls var būt tas, ka vadu vilkšanas ierīces avārijas apturēšanas poga nav izslēgta, un šobrīd pogai jābūt izslēgtai. Ceturtais iemesls ir tas, ka invertoru nevar ieslēgt, jo tas ir atslēgts. Šajā laikā varat skatīt informāciju, kas tiek parādīta invertora displeja panelī, pēc tam izslēgt galveno barošanas avotu, pagaidīt 30 sekundes un pēc tam restartēt.
Vēl viena problēma, kas sagādā galvassāpes, ir bieža atvienošana stiepļu vilkšanas mašīnas darbības laikā. Tas mums radīs daudz atkritumu, tāpēc mums šī problēma ir jāatrisina savlaicīgi. Šīs problēmas iemesls ir tas, ka ir daudz aspektu. Piemēram, tas var būt tāpēc, ka izmantotā acu veidne nav pareizi konfigurēta, un acu veidne ir jākonfigurē no jauna.
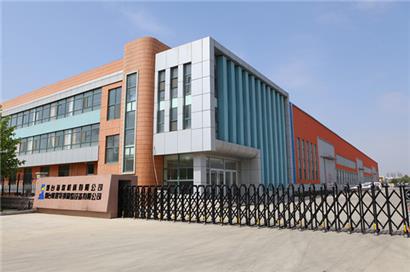
Mūsu rūpnīca
Uzņēmuma pamatā ir ražošanas rūpnīca---Yantai Haige Machine Tools Co.,Ltd un Yantai Hangjian Refined Special Steel Equipment Co.,Ltd. kuru platība ir lielāka par 20000m². Rūpnīcā strādā 140 darbinieki. Rūpnīca galvenokārt nodarbojas ar stieņu mizošanas mašīnu (bezcentra virpas), iztaisnošanas mašīnu, pulēšanas mašīnu (abrazīvās lentes mašīnas), palīgmašīnu un citu tērauda (spilgtā tērauda) apstrādes un apdares iekārtu ražošanu un pārdošanu vairāk nekā desmit gadus.
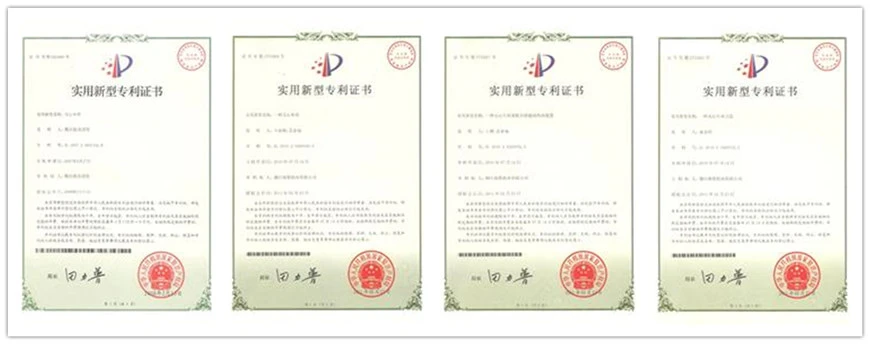
Mūsu sertifikāti

Ultimate FAQ Rolling Mill rokasgrāmata
J: Kādas ir stiepļu vilkšanas procesa darbības?
A: Stiepļu vilkšanas process sastāv no stieņa pavēršanas, smailā gala izgriešanas caur matricu un gala pievienošanas zīmēšanas blokam. Bloks, ko rotē elektromotors, izvelk ieeļļoto stieni cauri matricai, samazinot tā diametru un palielinot tā garumu.
J: Kā darbojas stiepļu vilkšanas mašīna?
A: Stiepļu vilkšanas procesā stieple tiek izvilkta caur veidni, lai samazinātu tā šķērsgriezumu. To var veikt muguras spriedzes klātbūtnē, kas palīdz samazināt presformas spiedienu un nodrošina izmēru stabilitāti. Teorētiski maksimālais iespējamais samazinājums vienā piegājienā ir 63%, bet praktiskā robeža ir 45%.
J: Cik ir stiepļu vilkšanas mašīnu veidu?
A: Stiepļu vilkšanas mašīnas definīcija: iekārta, kas ievelk liela diametra stieples stieni maza diametra stieplē. Stiepļu vilkšanas mašīnu tips, tostarp: liela mēroga cilindru stiepļu vilkšanas mašīna, liela ūdens tvertnes stiepļu vilkšanas mašīna, maza ūdens tvertnes stiepļu vilkšanas mašīna.
J: Kas ir stiepļu vilkšanas pamatprincips?
A: Stiepļu vilkšanas galvenā funkcija ir izgatavot noteikta izmēra stiepli. To veic, izvelkot to caur veidni ar konusveida urbumu, kā parādīts 1. attēlā. Preses vilkšana un spraudnis kopā noslogo metālu pietiekami daudz, lai tas plastiski deformētos presformas robežās.
J: Kādi ir dažādi stiepļu vilkšanas veidi?
A: Aukstā vilkšana un karstā vilkšana ir divi galvenie nerūsējošā tērauda stiepļu vilkšanas paņēmienu veidi. Aukstā vilkšana ietver stieples izvilkšanu caur virkni presformu istabas temperatūrā, kā rezultātā tiek iegūta gludāka un vienmērīgāka virsmas apdare.
J: Kāda ir atšķirība starp stiepļu vilkšanu un cauruļu vilkšanu?
A: Stiepļu vilkšana: izmanto, lai ražotu vadus elektroindustrijai, tostarp vara un alumīnija vadus. Stieņu un cauruļu rasējums: izveido maza diametra stieņus un caurules dažādiem lietojumiem.
J: Kāda ir atšķirība starp stiepļu vilkšanu un stieņu vilkšanu?
A: Stieņu vilkšana ir termins, ko lieto liela diametra stieņu un stieņu materiālam, savukārt stiepļu vilkšana attiecas uz maza diametra stieņiem. Stiepļu vilkšanā ir iespējami vadu izmēri līdz pat {{0}},03 mm (0,001 collas). Stieņu zīmēšana parasti tiek veikta kā viena melnraksta darbība — krājums tiek izvilkts caur vienu formas atveri.
J: Kāds ir aukstās stieples vilkšanas process?
A: Aukstā vilkšana maina tērauda formu un izmēru, izvelkot materiālu caur karbīda veidni vai turku galvu. Bieži vien tērauds vispirms tiek pakļauts aukstai velmēšanai un pēc tam aukstajai vilkšanai, lai uzlabotu tā īpašības, lai nodrošinātu labāku veiktspēju.
J: Kas ir stiepļu vilkšanas iekārta?
A: Stiepļu vilkšanas mašīna ir pazīstama arī kā vilkšanas mašīna un stiepļu atvilktne. Tā ir rūpnieciskā lietošanā plaši izmantota mehāniskā iekārta, ko plaši izmanto mašīnu ražošanā, aparatūras apstrādē, naftas ķīmijas rūpniecībā, plastmasā, bambusa un koka izstrādājumos, stiepļu un kabeļu rūpniecībā un citās nozarēs.
J: Kādi ir zīmēšanas zelta likumi?
A: Zelta griezums ir metode, ko varat izmantot, lai sadalītu līnijas un taisnstūrus estētiski pievilcīgā veidā. Arhitekti, projektējot ēkas, izmanto ļoti precīzu zelta griezuma skaitli 0.62. Kā vienkāršāku īkšķa noteikumu savai mākslai varat izmantot attiecību no 3 līdz 5.
J: Kāda ir atšķirība starp velmēšanu un stieples vilkšanu?
A: Vads vienlaikus ieņems cauruma formu. Vilkšana atšķiras no velmēšanas ar to, ka vilkšanas spiediens netiek pārnests caur dzirnavu virpošanas darbību, bet gan ir atkarīgs no spēka, kas lokāli vērsts uz saspiešanas zonu.
J: Kādi ir dažādie parametri, kas ietekmē stiepļu vilkšanas procesu?
A: Formēšanas leņķis, samazinājums, matricas malu attiecība, saskarnes berze un vilkšanas ātrums var ietekmēt veidnes ģeometriju, kas ir ļoti svarīga, lai noteiktu stiepto vadu virsmu un mehāniskās īpašības un līdz ar to arī to pielietojumu.
J: Kādas ir stiepļu vilkšanas procesa darbības?
A: Stiepļu vilkšanas process sastāv no stieņa pavēršanas, smailā gala izgriešanas caur matricu un gala pievienošanas zīmēšanas blokam. Bloks, ko rotē elektromotors, izvelk ieeļļoto stieni cauri matricai, samazinot tā diametru un palielinot tā garumu.
J: Cik ir stiepļu vilkšanas mašīnu veidu?
A: Stiepļu vilkšanas mašīnas definīcija: iekārta, kas ievelk liela diametra stieples stieni maza diametra stieplē. Stiepļu vilkšanas mašīnu tips, tostarp: liela mēroga cilindru stiepļu vilkšanas mašīna, liela ūdens tvertnes stiepļu vilkšanas mašīna, maza ūdens tvertnes stiepļu vilkšanas mašīna.
J: Kā darbojas zīmēšanas mašīna?
A: Tiek pielikts spriegojums, lai novilktu karsti velmēto stiepli vairākos vilkumos līdz galīgajam vajadzīgajam diametram no 1 līdz 2 mm. Kalcija un nātrija stearātu parasti izmanto kā smērvielu zīmēšanai. Šīs ziepes ir īpaši piemērotas lielam vilkšanas ātrumam, jo smērvielas plēve paliek neskarta.
J: Kāda ir stieples pamatstruktūra?
A: Stiepļu un kabeļu izstrādājumu konstrukcijas sastāvdaļas parasti var iedalīt četrās galvenajās stieples, izolācijas slāņa, ekranēšanas un aizsargslāņa konstrukcijas komponentos, kā arī pildījuma komponentos un stiepes komponentos.
J: Kādi ir vadu diagrammas komponenti?
A: Elektroinstalācijas shēmā parastie elementi ir zemējums, barošanas avots, vads un savienojums, izvadierīces, slēdži, rezistori, loģiskie vārti, gaismas utt. Elektrisko simbolu sarakstu un aprakstus var atrast lapā "elektriskais simbols". . Līnija apzīmē vadu.
J: Kāda ir atšķirība starp velmēšanu un stieples vilkšanu?
A: Vads vienlaikus ieņems cauruma formu. Vilkšana atšķiras no velmēšanas ar to, ka vilkšanas spiediens netiek pārnests caur dzirnavu virpošanas darbību, bet gan ir atkarīgs no spēka, kas lokāli vērsts uz saspiešanas zonu.
J: Kāds ir aukstās stieples vilkšanas process?
A: Aukstā vilkšana maina tērauda formu un izmēru, izvelkot materiālu caur karbīda veidni vai turku galvu. Bieži vien tērauds vispirms tiek pakļauts aukstai velmēšanai un pēc tam aukstajai vilkšanai, lai uzlabotu tā īpašības, lai nodrošinātu labāku veiktspēju.
J: Kādi ir zīmēšanas pielietojumi?
A: Stiepļu vilkšanas presformas tiek izmantotas ar dažādiem stiepļu vilkšanas instrumentiem un iekārtām. Ievelkamie suņi tiek izmantoti, lai satvertu stieples galu, kad tas nonāk matricā. Pēc tam, kad ievelkams suns ir piestiprināts pie bloka, vads tiek izvilkts cauri matricai.
Mēs esam labi pazīstami kā viens no vadošajiem zīmēšanas mašīnu ražotājiem Ķīnā, ko raksturo kvalitatīvi produkti un labs serviss. Lūdzu, nekautrējieties šeit no mūsu rūpnīcas iegādāties Ķīnā ražotu ātrgaitas zīmēšanas mašīnu.